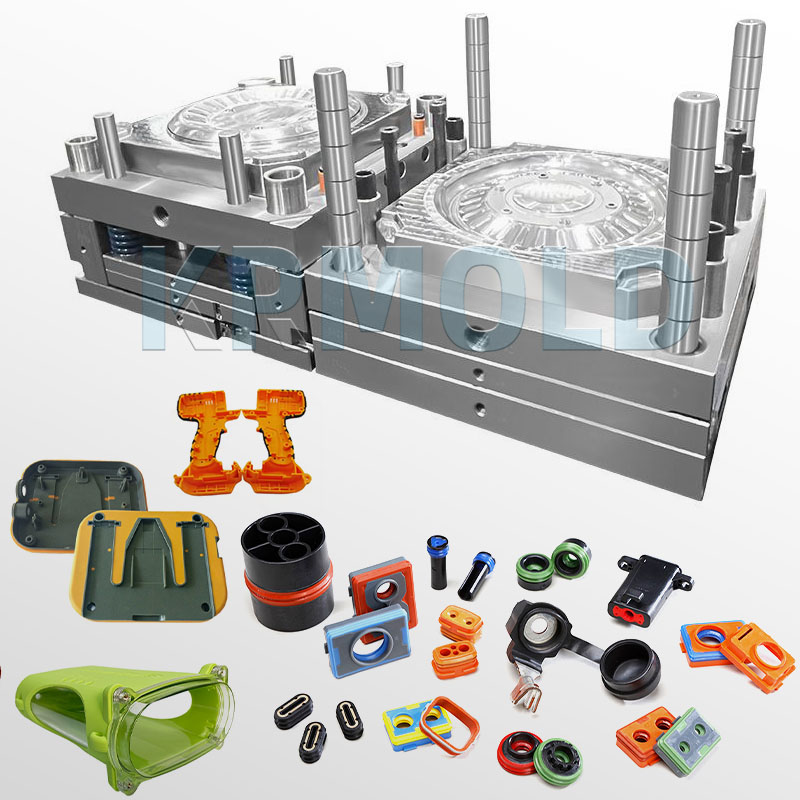
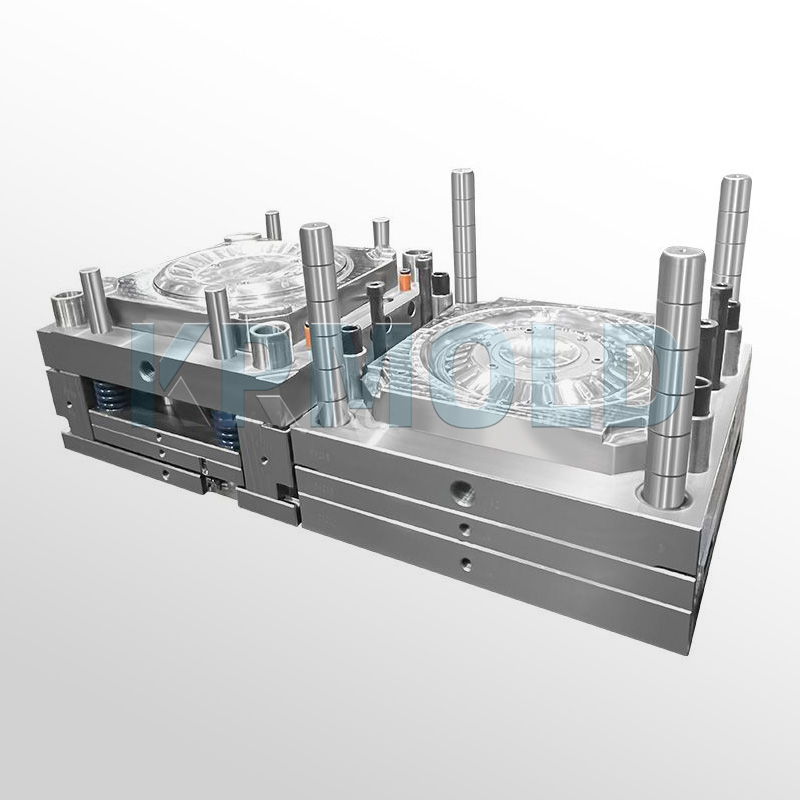
Пластиковые литьевые формы КРМОЛД позволяют изготавливать стулья как традиционных, так и индивидуальных форм для широкого спектра применения внутри и снаружи помещений.
В процессе изготовления литьевых форм для пластиковых стульев компания КРМОЛД уделяет особое внимание времени цикла, линии разъема, толщине стенок и вентиляции.
Пресс-форма для литья под давлением корпусов воздухоочистителей в основном используется для изготовления пластиковых корпусов воздухоочистителей различных типов и спецификаций по индивидуальному заказу.
Компания KRMOLD специализируется на предоставлении высокоэффективных решений для литья пластмасс под давлением корпусов воздухоочистителей для клиентов по всему миру.
Пресс-форма KRMOLD для литья под давлением корпусов пылесосов специально разработана для производства корпусов пылесосов, сочетающих в себе высокую прочность и превосходный внешний вид.
Точность пресс-формы для литья чехлов для телефонов напрямую определяет качество сборки, тактильные ощущения и внешний вид готового изделия.
Компания KRMOLD специализируется на исследованиях, разработке и производстве высококачественных пресс-форм для чехлов для телефонов. Благодаря точному впрыскиванию расплавленного пластика в полость пресс-формы и использованию строгих циклов охлаждения и затвердевания мы достигаем эффективного формования чехлов для телефонов со сложными характеристиками.
Пресс-форма для литья под давлением пластиковых ведер KRMOLD разработана для массового производства ведер для лакокрасочных покрытий, ведер для краски и емкостей для хранения химикатов. Она обеспечивает эффективное и стабильное производство пластиковых ведер с точными размерами, единообразным внешним видом и высокой прочностью, идеально отвечающих требованиям промышленного производства.
Пресс-формы для литья под давлением пластиковых ящиков КРМОЛД предназначены для массового производства прочных, высокопрочных пластиковых ящиков. Разработанные для крупносерийного производства, эти пресс-формы для пластиковых ящиков широко используются в современной логистике и управлении цепочками поставок.
КРМОЛД предлагает продукцию для литья под давлением крышек из пластиковых бутылок, чтобы помочь клиентам решить проблемы производства и проектирования изделий из крышек из пластиковых бутылок, а также обеспечить эффективность производства и контролировать производственные затраты с помощью процесса литья под давлением. Добро пожаловать в КРМОЛД
Компания КРМОЛД предлагает пресс-формы для литья под давлением откидных крышек, которые разрабатываются по индивидуальному заказу в соответствии с конкретными техническими характеристиками продукции, требованиями к производственной мощности и сценариями применения, что делает их подходящими для массового производства широкого спектра пластиковых откидных крышек.
Какие проблемы чаще всего возникают при многослойном формовании?
2025-07-26
1
Недостаточная скорость впрыска
2
Дефицит пластика
3
Винт не оставляет достаточного наполнителя в конце хода
4
Изменения во времени выполнения
5
Температура впрыскивающего цилиндра слишком низкая
6
Недостаточное давление впрыска
7
Часть сопла герметична
8
Нагреватель внешнего сопла или цилиндра впрыска не работает
9
Время инъекции слишком короткое
10
Пластик прилипает к стенке горловины бункера
11
Производительность машины для литья пластика слишком мала
12
Температура пресс-формы слишком низкая
13
Не удалось очистить антикоррозийное масло в пресс-форме
14
Повреждение запорного кольца и обратный поток расплавленного материала
Формованиеявляется важным методом обработки в современном производстве и широко применяется в электронной, автомобильной, медицинской и других отраслях промышленности.
Несмотря на то, что начальный этап процесса изготовления пресс-формы для литья пластмасс под давлением уже завершен, в процессе литья пластмасс под давлением все еще существует множество потенциальных проблем, которые могут привести к получению неполных или некачественных литьевых изделий.
В этой статье компания КРМОЛД подробно обсудит наиболее распространенные проблемы в процессе многослойного формования и пути их решения.
1. Недостаточная скорость впрыска
Вмногослойное формованиеНедостаточная скорость впрыска является одной из основных причин дефектов литьевых изделий. При слишком низкой скорости впрыска расплавленный пластик будет остывать в форме, что не позволит ему заполнить все её секции.
Это может привести к недостаточной прочности конструкции, а также к изменению внешнего вида конечного результата.
Решение
Для решения этой проблемы можно увеличить скорость впрыска, чтобы обеспечить быстрое заполнение формы расплавленным пластиком. Кроме того, для достижения оптимальной скорости впрыска можно изменить настройки машины для литья пластика под давлением.
2. Дефицит пластика
Дефицит пластика часто возникает при многослойном формовании. Обычно это происходит из-за недостатка пластика в бункере, что препятствует подаче необходимого материала в машину для многослойного формования.
Решение
Первым шагом в решении этой проблемы является проверка уровня пластика в бункере. Если пластика недостаточно, его следует своевременно пополнять, чтобы гарантировать непрерывность производственного процесса.
3. Винт не оставляет достаточного наполнителя в конце хода.
Вмногослойное формованиеЕсли винт не оставляет достаточного зазора в конце хода, это может привести к дефектам в литьевых деталях.
Решение
Проверьте настройку хода впрыска, чтобы убедиться, что шнек оставляет достаточно места для заполнения в конце хода. При необходимости внесите необходимые изменения, чтобы избежать влияния на последующее производство.
4. Изменения во времени выполнения
Изменения времени работы машины для литья пластмасс под давлением также могут привести к дефектам литья. Нестабильное время работы может привести к колебаниям качества литьевых изделий.
Решение
Регулярно проверяйте рабочее состояние машины, чтобы гарантировать её стабильную работу. Система мониторинга также может использоваться для регистрации и анализа данных о времени работы для оперативного внесения корректировок.
5. Температура впускного цилиндра слишком низкая.
Многокомпонентное формование предъявляет чрезвычайно строгие требования к температуре. Если температура впускного цилиндра слишком низкая, пластик не расплавится полностью, что скажется на качестве литья.
Решение
Простое решение — повышение температуры расплава. Регулярно проверяйте состояние нагревателя, чтобы убедиться, что он работает правильно.
6. Недостаточное давление впрыска
Пластик не заполнит форму полностью, если давление впрыска недостаточно велико, что приводит к получению некачественных литьевых изделий.
Решение
Увеличение давления впрыска успешно решит эту проблему. Кроме того, убедитесь в правильности работы обратного клапана, проверив его на наличие поломок и трещин.
7. Сопло герметично закрыто.
Во время пластиковое литьепроцессе сопло герметизируется, что может привести к невозможности равномерного впрыска расплавленного пластика в форму.
Решение
Регулярно проверяйте сопло на наличие посторонних предметов и засоров из непластифицированного пластика. При этом можно увеличить скорость впрыска, чтобы сократить время пребывания материала в сопле.
8. Нагреватель внешнего сопла или цилиндра впрыска не работает
Если нагреватель работает неправильно, это повлияет на качество литой детали.
Решение
Проверьте внешний слой всех нагревателей и с помощью амперметра проверьте, нормально ли вырабатывается энергия. При обнаружении проблем своевременно замените или отремонтируйте нагреватель.
9. Время впрыска слишком короткое
Если время впрыска слишком короткое, пластик не затвердеет полностью, что повлияет на прочность и качество готового изделия.
Решение
Увеличьте время впрыска соответствующим образом, чтобы обеспечить полное охлаждение и затвердевание пластика в форме.
10. Пластик прилипает к стенке горловины бункера
Во времямногослойное формованиеВ результате этого процесса пластик прилипает к стенке горловины бункера, что приводит к ухудшению текучести пластика в бункере и, как следствие, к ухудшению качества впрыска.
Решение
Регулярно очищайте загрузочную воронку и стенку ее горловины, чтобы обеспечить беспрепятственную подачу пластика в литьевую машину.
11. Производительность машины для литья пластика слишком мала.
Если производительность литьевой машины недостаточна, она может не удовлетворить потребности производства, что приведет к дефектам литьевых деталей.
Решение
Перед началом производства оцените производительность машины для литья пластмасс под давлением и при необходимости замените ее на машину большего размера для удовлетворения производственных нужд.
12. Температура формы слишком низкая.
Если температура формы слишком низкая, пластик будет остывать в ней слишком быстро, что повлияет на качество литьевых изделий.
Решение
Соответствующим образом увеличьте температуру формы, чтобы гарантировать сохранение достаточной текучести пластика в форме.
13. Невозможность очистить форму от антикоррозийного масла
Оставшееся в форме антикоррозийное масло повлияет на адгезию пластика, что приведет к ухудшению качества поверхности литьевых деталей.
Решение
До пластиковое литье, обязательно очистите форму от антикоррозийного средства, чтобы обеспечить хороший контакт пластика с формой.
14. Повреждение запорного кольца и обратный поток расплавленного материала
Повреждение стопорного кольца может вызвать обратный поток расплавленного пластика во время процесса литья пластика, что повлияет на качество готового изделия.
Решение
Регулярно проверяйте и заменяйте стопорное кольцо, чтобы убедиться в его исправности и не допустить обратного потока расплавленного материала.
Формование пластика многослойным методом — сложный процесс. Несмотря на то, что предыдущий этап уже завершён, в процессе литья многослойного пластика ещё предстоит решить множество проблем.
В этой статье рассматриваются наиболее распространённые дефекты многослойного литья пластмасс и способы их устранения. Благодаря разумной настройке и тщательному контролю качество литьевых изделий можно значительно повысить, обеспечив бесперебойность производства.
Я надеюсь, что эта статья может стать ценным источником информации и помощи для людей, работающих в этой отрасли.многослойное формование.