Что такое пресс-формы для литья под давлением пластиковых стоек автомобильных деталей?
——
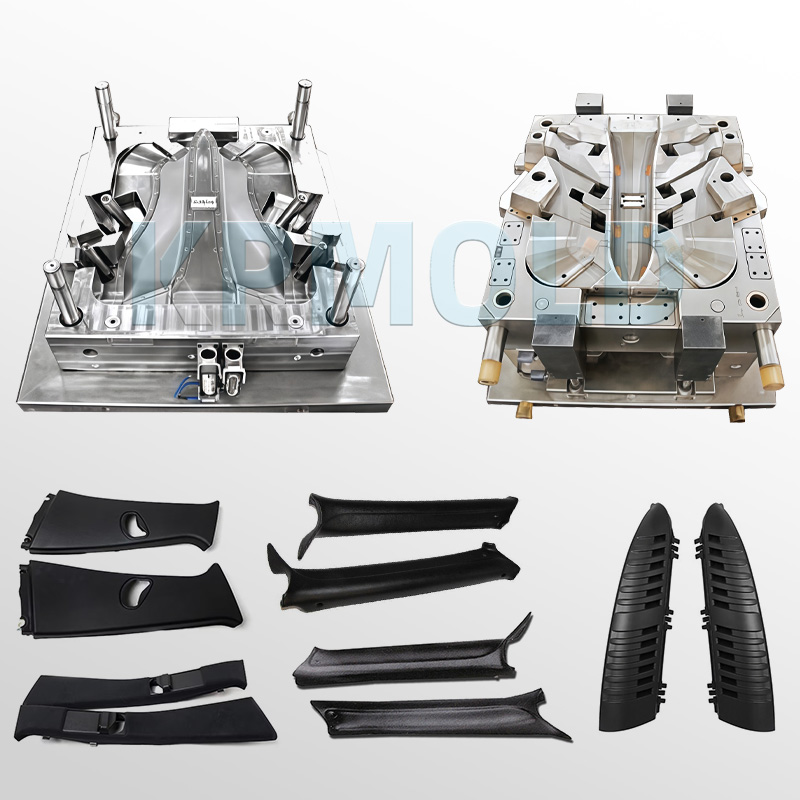
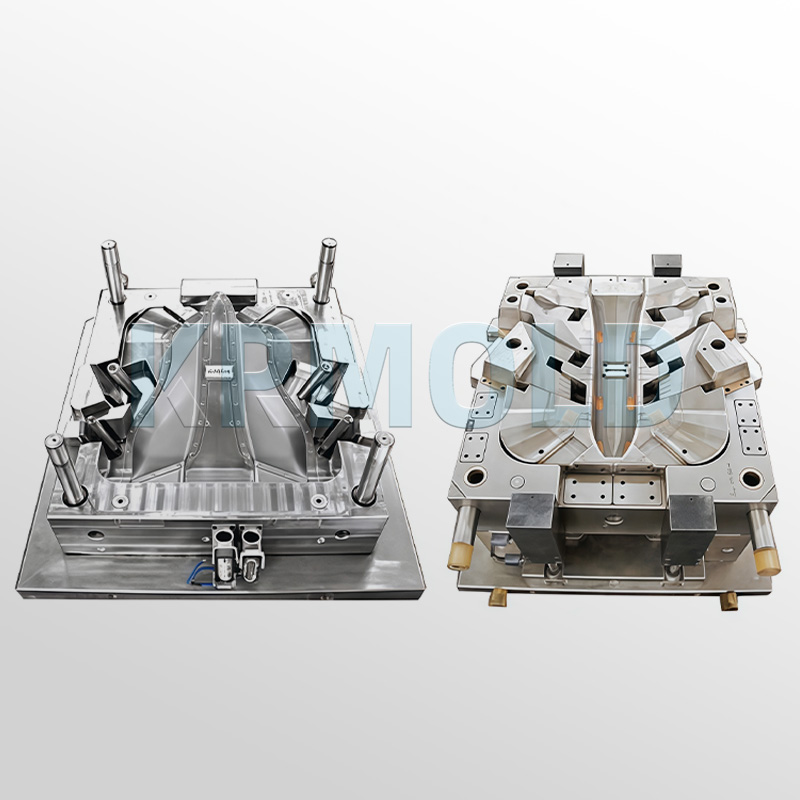
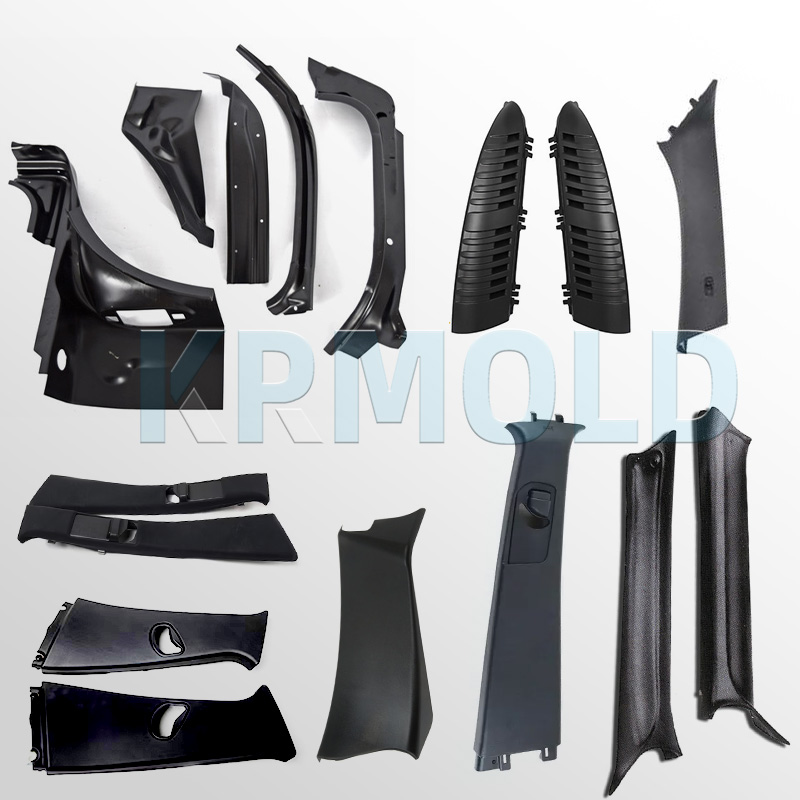
Пресс-формы для литья под давлением пластиковых стоек KRMOLD — это высокоточные пресс-формы, специально разработанные для производства автомобильных стоек. Эти пресс-формы помогают формовать такие автомобильные компоненты, как пластиковые передние, средние и задние стойки, которые выполняют важную опорную и стабилизирующую функцию в раме автомобиля. Они помогают поглощать силу удара при столкновении, обеспечивая тем самым безопасность пассажиров, создавая прочную основу для дверей, окон и крыши.
Производство и проектирование пресс-форм для литья под давлением пластиковых стоек автомобильных кузовов имеют решающее значение для обеспечения соответствия изготовленных стоек высоким требованиям к форме, прочности и однородности. Высококачественные пресс-формы для литья под давлением автомобильных стоек обеспечивают потребителям превосходные впечатления от вождения, повышая не только безопасность автомобиля, но и улучшая аэродинамику и внешний вид.
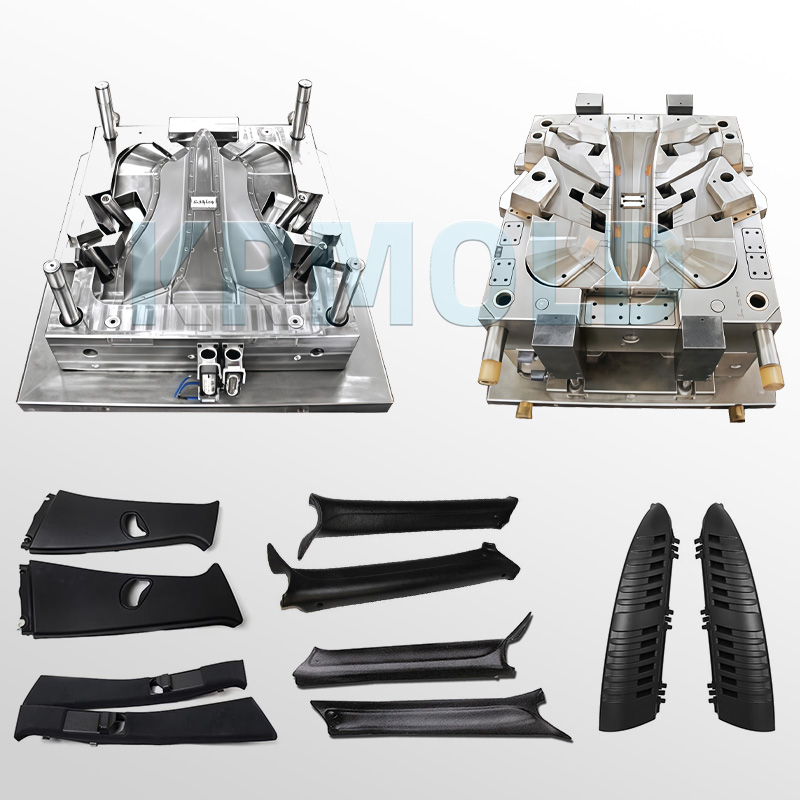
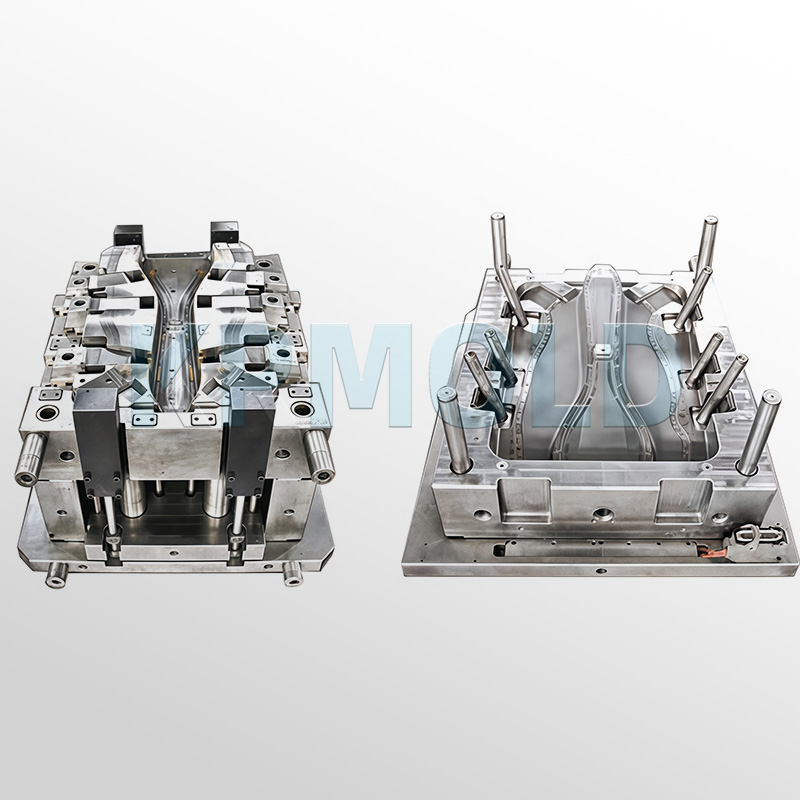
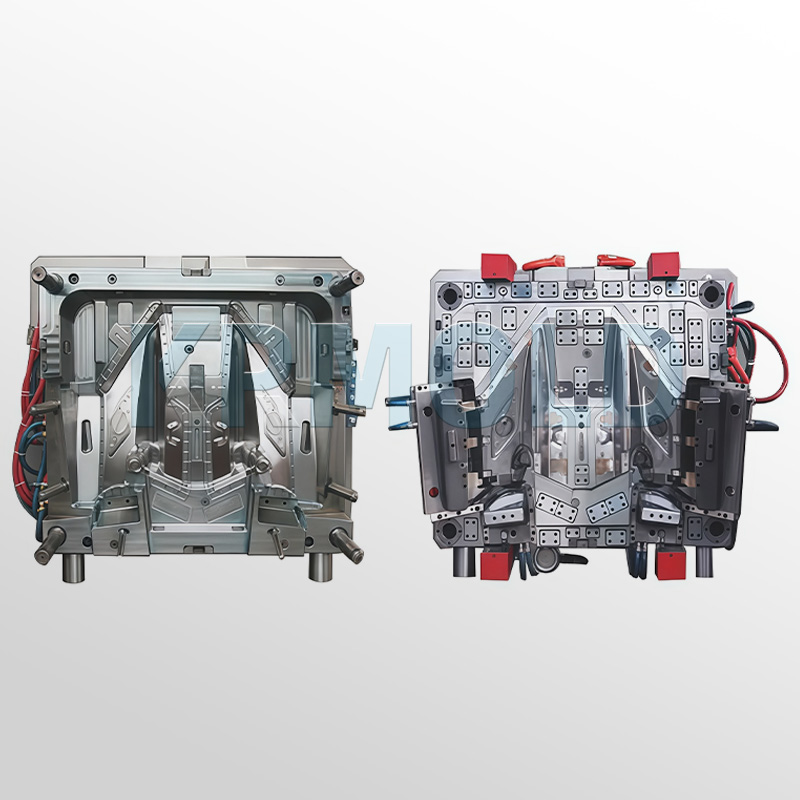
Типовая пресс-форма для литья под давлением пластиковых стоек автомобиля (для ознакомления)
——
| Предметы | Описание |
| Формовочный стержень | DIN2312,2738,2344,718,S136,8407,NAK80,SKD61,H13 и др. |
| Твердость стали | 46~56 HRC |
| Стандарт пресс-формы | HASCO,DME,MEUSBURGER,JIS,Китайский стандарт LKM |
| Основание формы | Стандарт LKM&HASCO&DME (пластины A, B 1730, 2311, 2312, P20) |
| Полость | Одиночный/Многофункциональный |
| Бегун | Горячий/холодный бегун |
| Максимальный размер формы | 1500*1500 мм |
| Поверхность формы | Электроэрозионная обработка / Высококачественная полировка и текстурирование |
| Пластиковый материал | ПП, ПК, ПС, ПЭ, ПЭТ, ПОМ, ПА, ПУ, ПВХ, АБС, ГИПС, ПММА и т. д. |
| Жизнь плесени | 300 000–1 000 000 выстрелов |
| Спецификация | Зависит от требований заказчика. |
| Обработка поверхности | Польская текстура, живопись, трафаретная печать, проект под ключ. |
| Формовочный горячий канал | DME, HASCO, YUDO и др. |
| Холоднолитая литьевая форма | воротные ворота, боковые ворота, подворота, туннельные ворота, банановые ворота, прямые ворота и т. д. |
| горячая обработка плесени | закалка, азотирование, отпуск и т. д. |
| Качество обработки поверхности детали | Нанесение логотипа, текстурирование, полировка, покраска, хромирование. |
| система охлаждения пресс-формы | водяное охлаждение или охлаждение бериллиевой бронзой и т. д. |
Преимущества литья под давлением автомобильных стоек
——
1. Прочная пластиковая пресс-форма для литья под давлением автомобильных стоек и деталей кузова. Высококачественные пресс-формы для литья под давлением автомобильных стоек отличаются исключительной долговечностью. Тщательно протестированные и оптимизированные по конструкции, эти пластиковые детали автомобильных стоек сохраняют отличные эксплуатационные характеристики даже при частом использовании. Износостойкие материалы и передовые технологии производства гарантируют, что пресс-формы для литья под давлением автомобильных стоек выдерживают износ в процессе производства, что исключает необходимость частой замены пресс-форм и экономит время и деньги клиентов.
2. Высокая производительность пресс-форм для литья под давлением автомобильных стоек. Использование пресс-форм для литья под давлением пластиковых стоек автомобилей KRMOLD позволяет клиентам значительно повысить эффективность производства. В то время как изготовление традиционных пресс-форм может занимать часы или даже дни, конструкции пресс-форм для автомобильных стоек KRMOLD позволяют быстро изготавливать несколько автомобильных стоек. Такая высокая эффективность производства помогает клиентам выполнять больше проектов, тем самым увеличивая общий доход. | 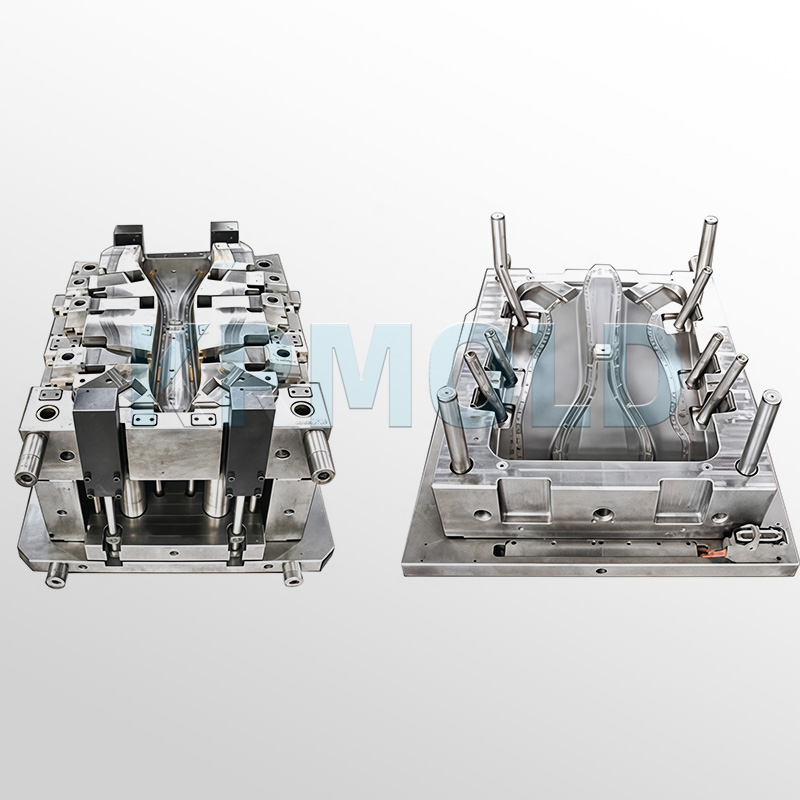 |
3. Точность и стабильность пресс-форм для автомобильных стоек, изготовленных методом литья под давлением. Высококачественные пресс-формы для литья под давлением пластиковых автомобильных стоек позволяют производить высокоточные автомобильные стойки. Эти стойки являются неотъемлемой частью конструкции автомобиля и требуют точных спецификаций для обеспечения идеальной подгонки к общей конструкции автомобиля. Пресс-формы для литья под давлением автомобильных стоек KRMOLD тщательно разработаны с учетом каждой детали, чтобы гарантировать, что каждая произведенная стойка имеет одинаковые размеры, форму и качество поверхности. Такая точность достигается за счет передовых технологий производства и высококачественных материалов. Например, технология обработки на станках с числовым программным управлением (ЧПУ) широко используется в производстве пресс-форм для литья под давлением пластиковых деталей автомобильных стоек, что обеспечивает чрезвычайно малые допуски для каждой пресс-формы. Качество конечной продукции неизменно высокое, соответствует или превосходит отраслевые стандарты, помогая автопроизводителям снизить процент брака и потери от переделок, тем самым экономя время и средства.
4. Повышение качества продукции при литье под давлением автомобильных стоек. Высококачественные пластиковые литьевые формы для автомобильных стоек не только позволяют создавать структурно прочные и гладкие стойки, но и значительно улучшают внешний вид автомобиля. Гладкая поверхность автомобильных стоек способствует снижению шума ветра и улучшению аэродинамических характеристик, что особенно важно для повышения комфорта вождения. Кроме того, тщательная проработка деталей конструкции гарантирует правильную установку и функционирование компонентов, что существенно влияет на безопасность и ходовые качества автомобиля. Например, прочная стойка лучше поддерживает двери и крышу, повышая тем самым общую устойчивость и безопасность транспортного средства. | 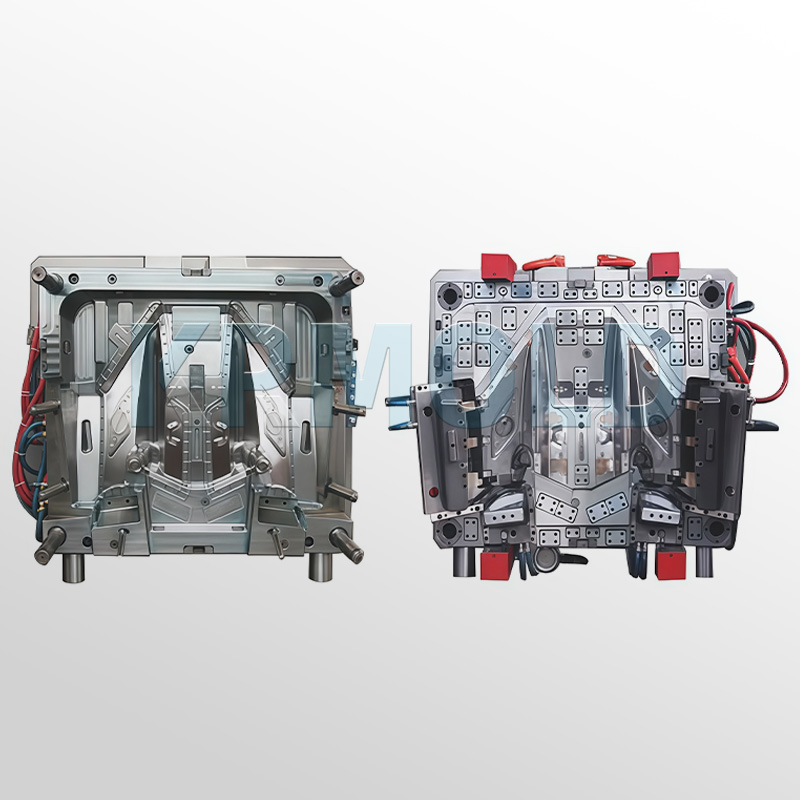 |
Введение в автомобильные стойки
——
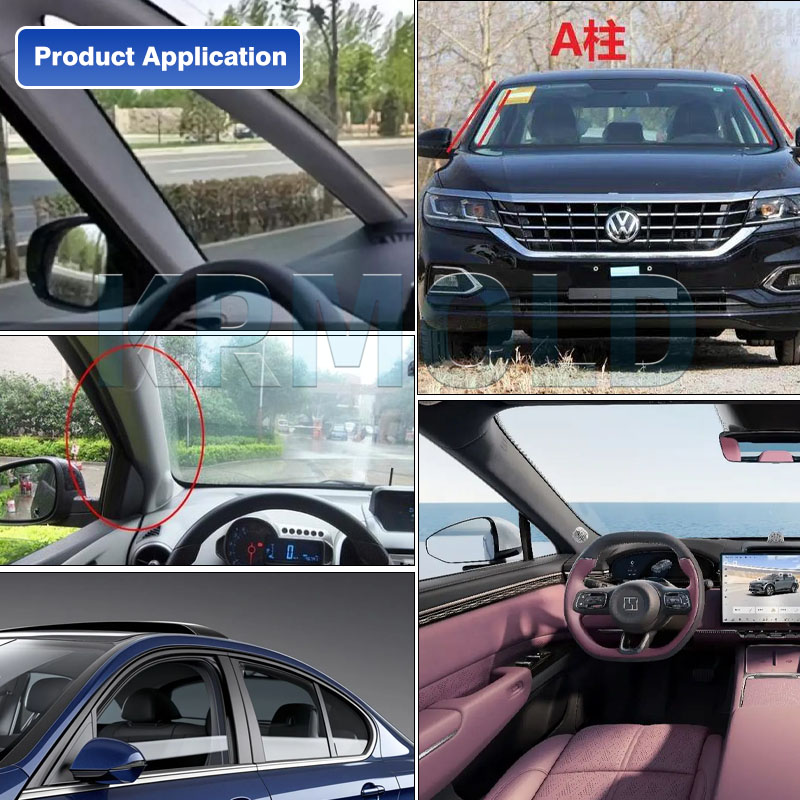
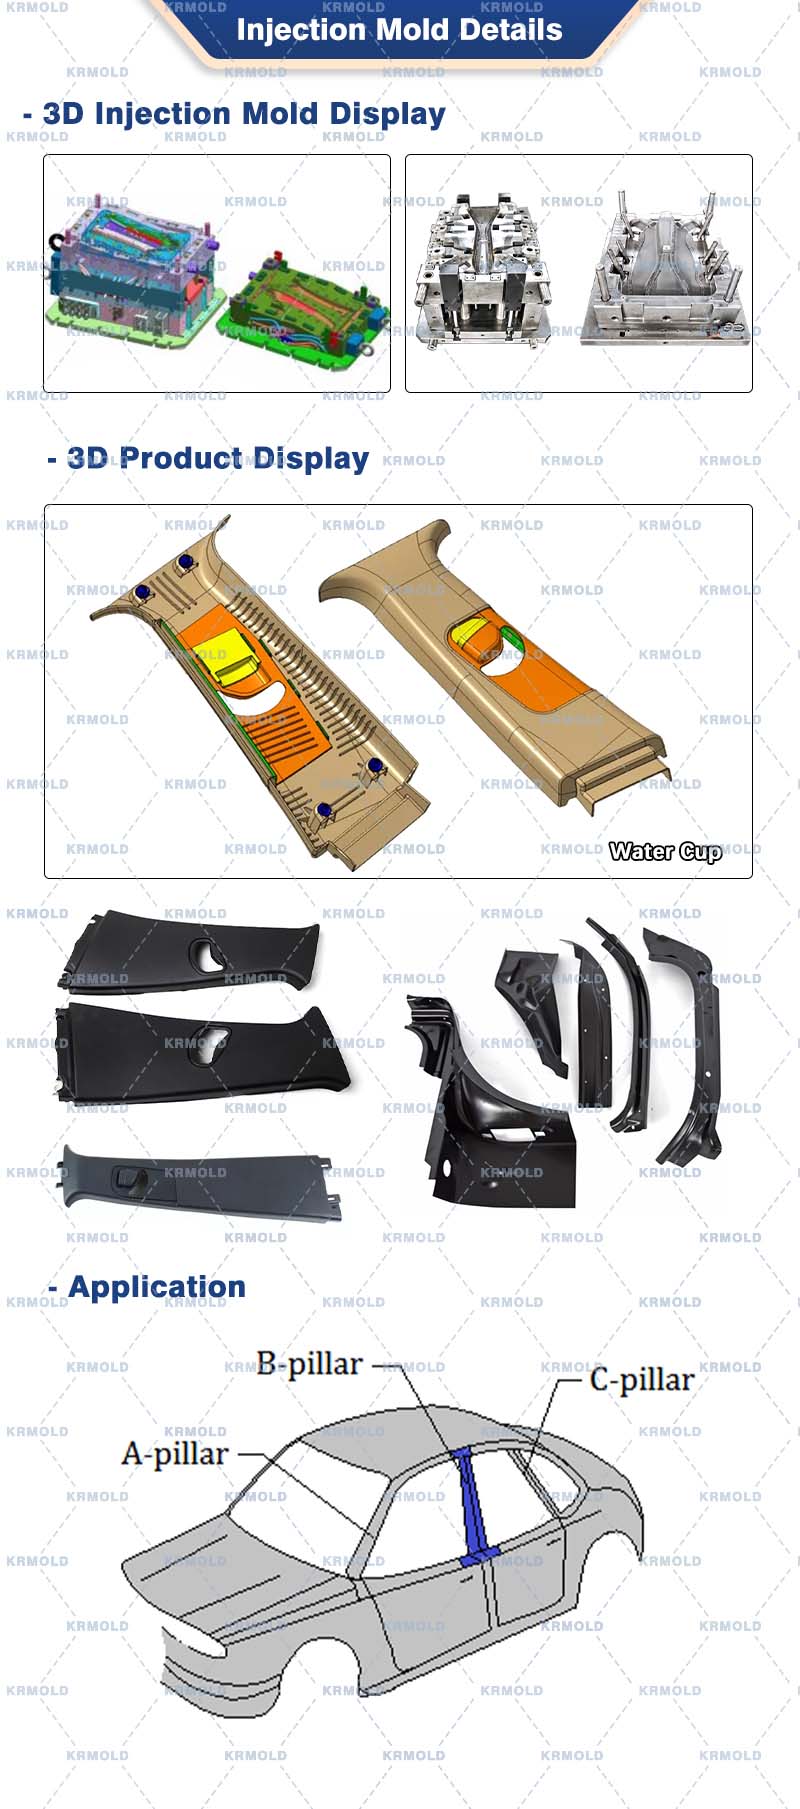
Внутреннее пространство автомобиля поддерживается тремя стойками: передней (A) стойкой, средней (B) стойкой и задней (C) стойкой. Передняя стойка расположена между лобовым стеклом и передней дверью, соединяя зеркала заднего вида; задняя стойка расположена между одной из дверей; а задняя стойка расположена между задним боковым окном и задним ветровым стеклом. Некоторые внедорожники и автомобили с удлиненной колесной базой также имеют заднюю стойку (D) для повышения структурной прочности.
Каждая стойка тщательно проектируется в соответствии со своими уникальными конструктивными особенностями и общими требованиями к производительности. Например, угол наклона, материал и ширина передней стойки напрямую влияют на аэродинамическое сопротивление, вес и слепые зоны автомобиля. Чрезмерно тяжелые материалы увеличивают общий вес автомобиля, слишком малый угол наклона может увеличить аэродинамическое сопротивление, а слишком широкая стойка может расширить слепые зоны водителя — все эти факторы необходимо учитывать в процессе проектирования.
Кроме того, эти стойки должны быть достаточно прочными, чтобы обеспечить достаточную защиту пассажиров в случае опрокидывания или столкновения. Поэтому качество и характеристики пресс-форм для литья автомобильных стоек KRMOLD напрямую влияют на безопасность и надежность автомобильных стоек.
Процесс изготовления пресс-форм для литья под давлением автомобильных стоек
——
1. Подготовка технологической документации
Изготовление пластиковых деталей автомобильных стоек методом литья под давлением начинается с подготовки подробной технологической документации. Эта документация включает в себя спецификации процесса обработки деталей автомобильных стоек, точки процесса сборки, перечни сырья и перечни закупаемых деталей. Инженеры KRMOLD полностью изучат структуру, принцип работы и специфические требования к пластиковой детали автомобильной стойки методом литья под давлением и разработают соответствующую подробную технологическую документацию для обеспечения бесперебойного хода производственного процесса.
2. Проектирование и технологическая подготовка вспомогательных инструментов.
Проектирование и подготовка вспомогательных инструментов являются неотъемлемыми этапами процесса обработки и сборки автомобильных стоек методом литья под давлением. Эти вспомогательные инструменты (или вторичные инструменты) представляют собой специализированное оборудование, используемое для повышения эффективности и качества обработки пластиковых деталей автомобильных стоек методом литья под давлением. Инженеры KRMOLD отвечают за проектирование и программирование этих инструментов, чтобы обеспечить их качество и эффективность. К часто используемым инструментам относятся нестандартные развертки, фрезы, шаблоны для контурного контроля и нестандартные калибры. Качество этих инструментов напрямую влияет на график производства автомобильных стоек методом литья под давлением и качество конечного продукта.
3. Решение технических проблем
В процессе обработки и сборки пластиковых стоек автомобильных деталей под давлением неизбежно возникают проблемы, связанные с технологией, качеством и управлением производством. Инженеры KRMOLD играют решающую роль в этом процессе, интерпретируя технологическую документацию, предоставляя технические рекомендации и корректируя планы и методы обработки в соответствии с фактическими условиями, чтобы обеспечить бесперебойное производство автомобильных стоек под давлением.
4. Участие в тестировании и квалификации.
Послесборочные испытания и испытания под давлением являются важнейшими этапами обеспечения качества пресс-форм для литья под давлением пластиковых стоек автомобильных кузовов. Инженеры и другие сотрудники KRMOLD анализируют технические проблемы посредством серии испытаний и испытаний под давлением, предлагают решения и в конечном итоге определяют техническое состояние качества пресс-формы для литья под давлением автомобильных стоек. Этот этап является не только ключевой частью производства пресс-форм для литья под давлением пластиковых стоек автомобильных кузовов, но и важной гарантией соответствия конечного продукта стандартам.
Укажите тип пластика (например, ПП, АБС) и требования к последующей обработке (например, напыление, шелкография), а также предоставьте чертежи пластиковой детали в формате 2D или 3D. При этом укажите объем производства, требования к внешнему виду, стандарты допусков и т. д.
Как правило, наши инженеры начинают готовить смету сразу после того, как заказчик предоставит полные требования к производству. Обычно это занимает около 1-3 дней.
Срок выполнения для обычных литьевых форм обычно составляет 30-60 дней, и может быть больше для сложных форм. Например, типичный срок выполнения для жидких силиконовых форм составляет около 60 дней, включая проектирование, изготовление, тестирование формы и т. д.
Высокоточная технология обработки: для оптимизации процесса проектирования используется высокоточное оборудование, такое как обрабатывающие центры с ЧПУ (ЧПУ) и электроэрозионная обработка (ЭЭО) в сочетании с программным обеспечением САПР/КАМ. Контроль качества: проверка основных размеров формы с помощью координатно-измерительной машины (КИМ) и проверка нескольких партий образцов на этапе пробного формования. Выбор материала: Для продления срока службы гаек плашек используйте штампованную сталь с высокой износостойкостью (например, H13, S136) и обработкой поверхности (например, азотированием, хромированием).
После каждых 50 000 форм проверяйте направляющую стойку, выталкивающий штифт и другие изнашиваемые детали, а также очищайте поверхность формы от остатков пластика и ржавчины. Используйте высокотемпературную смазку для скользящих деталей (например, наклонной крышки, слайдера), чтобы уменьшить потери на трение. Убедитесь, что водяной контур гладкий, а разница температур составляет ≤5℃, чтобы избежать растрескивания формы из-за термического напряжения.
Стоимость материалов для пресс-формы составляет около 30-40% (например, цена 1 тонны стали P20 составляет около 20 000 юаней), затраты на обработку составляют более 50% (почасовая ставка труда на станках с ЧПУ составляет около 80-150 юаней/час). При мелкосерийном производстве можно выбрать алюминиевую пресс-форму или упростить конструкцию конструкции; для более чем 100 000 штук рекомендуется использовать твердосплавные вставки для увеличения срока службы!
Изделия для литья под давлением должны полностью соответствовать требованиям к конструкции (таким как размер, внешний вид) и могут быть непрерывными и стабильными в производстве. Маркировка пресс-формы, отчеты об инспекциях (такие как испытание твердости материала) и инженерные чертежи должны быть полными.
Сталь для пресс-форм (например, S136H, НАК80 и другие импортные материалы стоят дороже) и тип зародыша пресс-формы (пресс-форма из алюминия имеет низкую краткосрочную стоимость, но и короткий срок службы) напрямую влияют на стоимость; использование технологии проектирования САПР/КАЕ/КАМ, системы горячеканальных каналов и т. д. увеличит первоначальные инвестиции, но может повысить долгосрочные преимущества (например, уменьшение количества литников, увеличение производственной мощности).