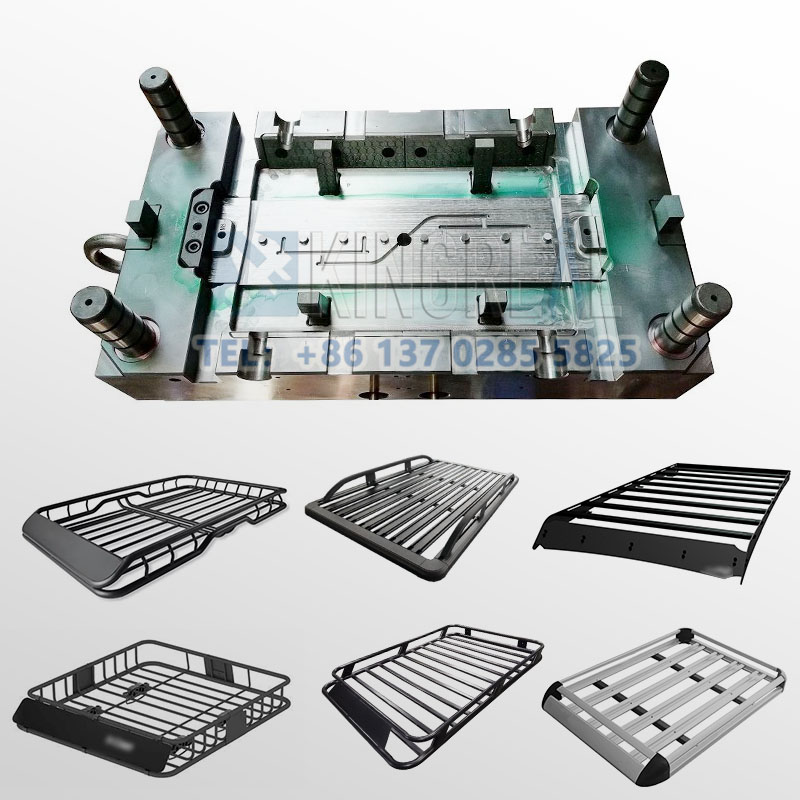
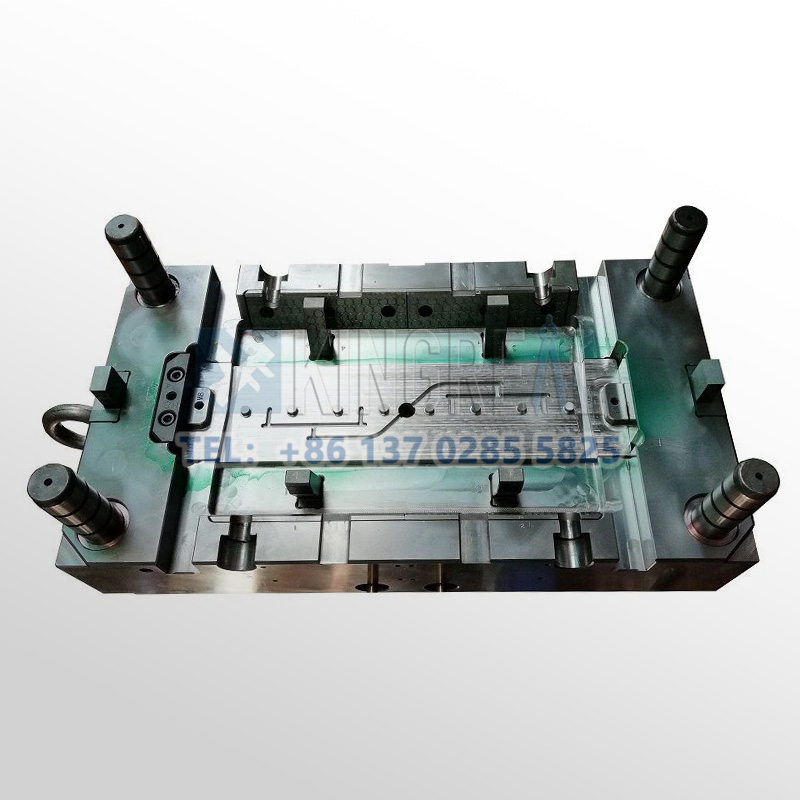
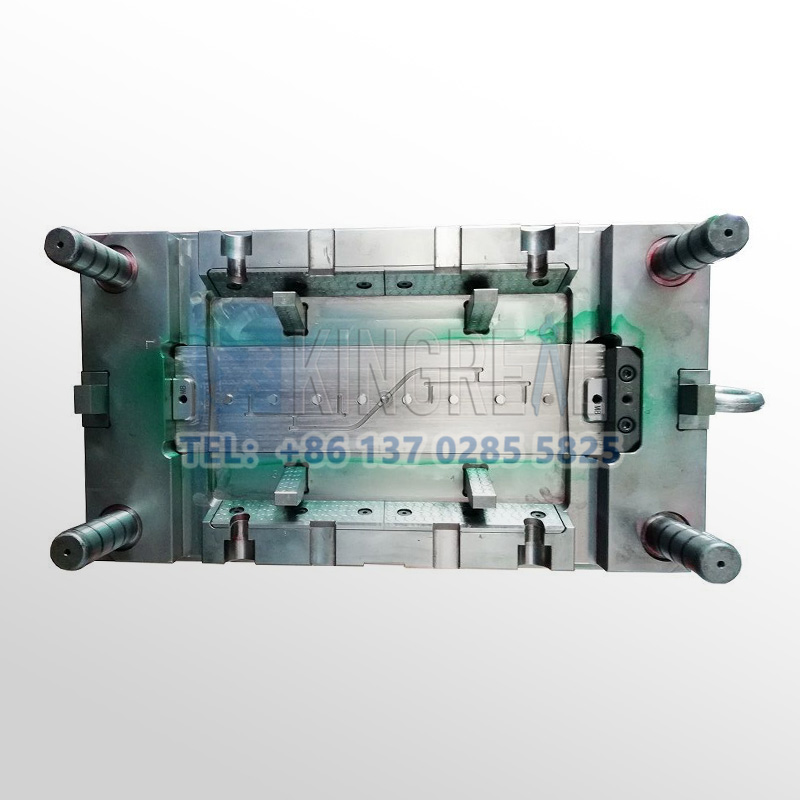
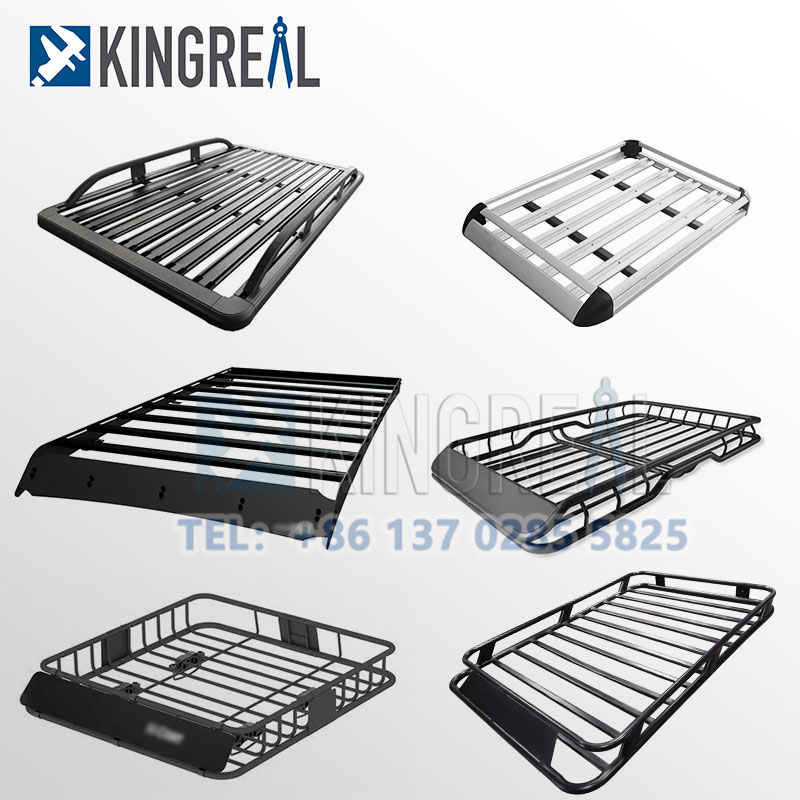
Технические характеристики пресс-формы для литья под давлением автомобильного багажника на крышу
——
| Название пресс-формы для литья под давлением | Литье под давлением автомобильных багажников на крышу |
| Стандарт основания пресс-формы | Хаско, Дме, Мейсбургер, Футаба, Лкм и т. д. |
| Размер формы | 1630*603*798 мм |
| Материал для пресс-формы | П20 |
| Система направляющих | Hot Runner 3 tip gates |
| Время цикла впрыскивания | 65 секунд |
| Оценка | P/E-MD20 Impact Mod |
| Зерно или гальваническое покрытие | мелкозернистая поверхность, полировка |
| Допуск по размеру | +/-0,05 мм |
| Фитнес | 100% совпадение |
О литье под давлением автомобильных багажников на крышу
——
Автомобильный багажник на крышу — это металлический или высокопрочный пластиковый каркас, устанавливаемый на крыше автомобиля для увеличения грузового пространства. Конструкция автомобильного багажника на крышу оптимизирована для снижения сопротивления ветра и одновременно улучшения внешнего вида автомобиля. Для удовлетворения потребностей автомобильной промышленности компания KRMOLD разработала пресс-форму для литья под давлением автомобильных багажников на крышу для массового производства.
Изготовление автомобильных багажников на крышу методом литья под давлением позволяет снизить вес багажников на 30-50% (по сравнению с металлическими) за счет воспроизведения сложной геометрии багажников и интеграции функциональных компонентов, таких как запирающие механизмы, дефлекторы и т. д., посредством использования тонких стенок (2,0-3,5 мм) и усилений. Конструкция автомобильных багажников на крышу предусматривает тонкие стенки (2,0-3,5 мм) и усиления, что позволяет снизить вес на 30-50% (по сравнению с металлическими) и интегрировать функциональные компоненты, такие как запирающие механизмы и дефлекторы.
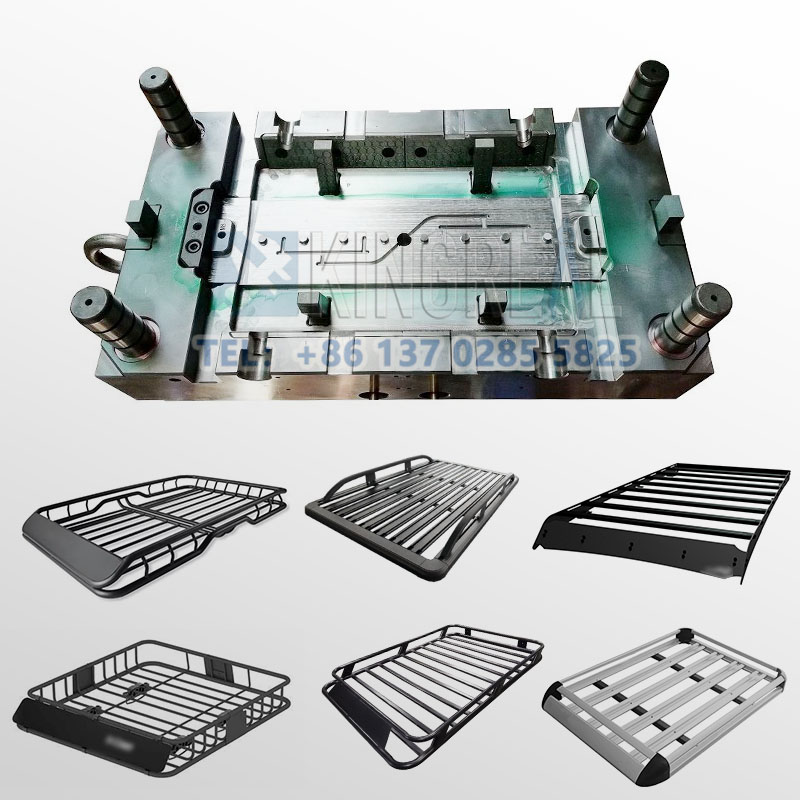
Конструктивные точки для литья под давлением автомобильных багажников на крышу
——
1. Пресс-форма для литья пластиковых багажников на крышу имеет многопозиционный механизм и механизм вытягивания сердечника для формования перевернутой конструкции направляющих багажника (например, пазов, монтажных отверстий). Обычно используется 6-10 таких пресс-форм, ход вытягивания сердечника составляет 50-120 мм. Усиление ребер в глубокой полости также обрабатывается для извлечения из формы, чтобы избежать напряжения и деформации. Для обеспечения стабильности извлечения используется азотная пружина.
2. Благодаря поэтапному управлению игольчатыми клапанами (8-12) для уменьшения следов плавления и балансировки давления заполнения длинных деталей, завершается проектирование системы горячего канала (SVG) для автомобильных багажников на крышу, а также скрываются в невидимых поверхностях (например, в нижней канавке), чтобы избежать влияния следов литника на качество поверхности.
3.3D-печать каналов охлаждения особой формы для сокращения времени охлаждения на 30-40% и обеспечения равномерного охлаждения; литьевая поверхность автомобильного багажника на крышу с микропазами (≤0,03 мм) и выпускным зазором толкателя для предотвращения неполного заполнения или пригорания, вызванного захваченным воздухом.
О технологии литья под давлением с двойным впрыском для изготовления автомобильных багажников на крышу.
——
Применениедвухцветное литье под давлениемТехнология изготовления автомобильных багажников на крышу позволяет сочетать функциональную интеграцию и эстетический дизайн за счет одноэтапного формования. В этой технологии подвижная форма поворачивается на 180°, а впрыск осуществляется попеременно в две фиксированные формы, что вдвое повышает эффективность производства по сравнению с технологиями с подвижным механизмом и подходит для массового производства. Примером может служить двухцветный компонент зажимов и дефлекторов багажника на крышу. Технология с гидравлическим приводом поршня подходит для сложных конструкций (например, усиление багажника в сочетании с мягкой резиновой уплотнительной лентой), но время цикла формования при этом больше.
Как правило, в качестве основного материала для пресс-форм для автомобильных багажников на крышу используются PA6-GF30 (нейлон, армированный 30% стекловолокном) или PP-LGF40 (полипропилен с длинными стекловолокнами, 40%), обеспечивающие высокую прочность и устойчивость к атмосферным воздействиям, а в качестве материала для покрытия пластиковых пресс-форм для литья под давлением используются TPE или TPU (твердость по Шору А 50-80). Двухцветный процесс литья под давлением автомобильных багажников на крышу включает в себя контроль совместимости материалов и сложные конструкции разделительной оболочки пресс-формы.
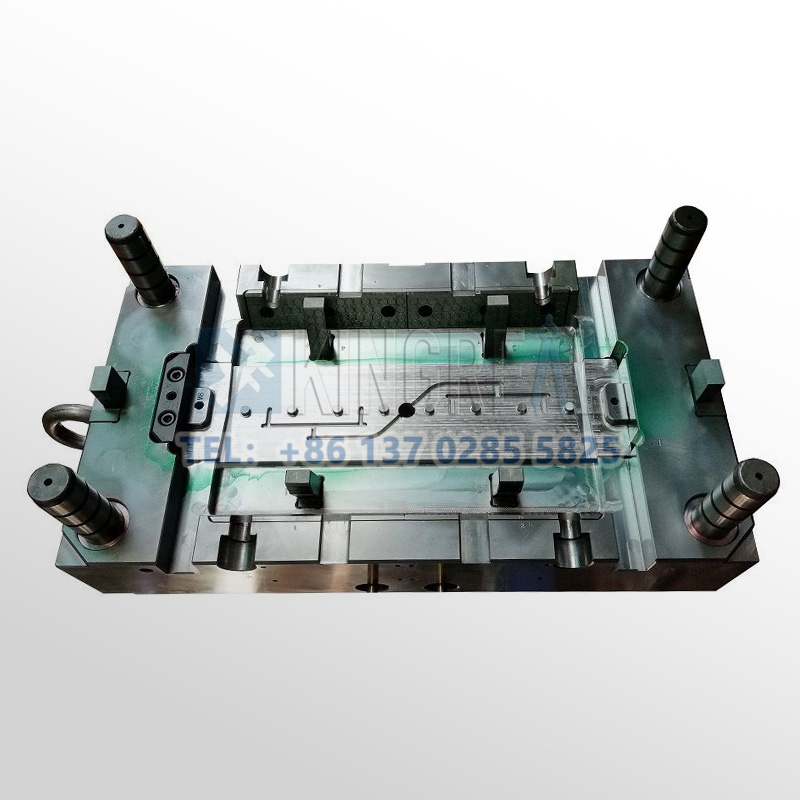
Применение пресс-формы для автомобильного багажника на крышу
——
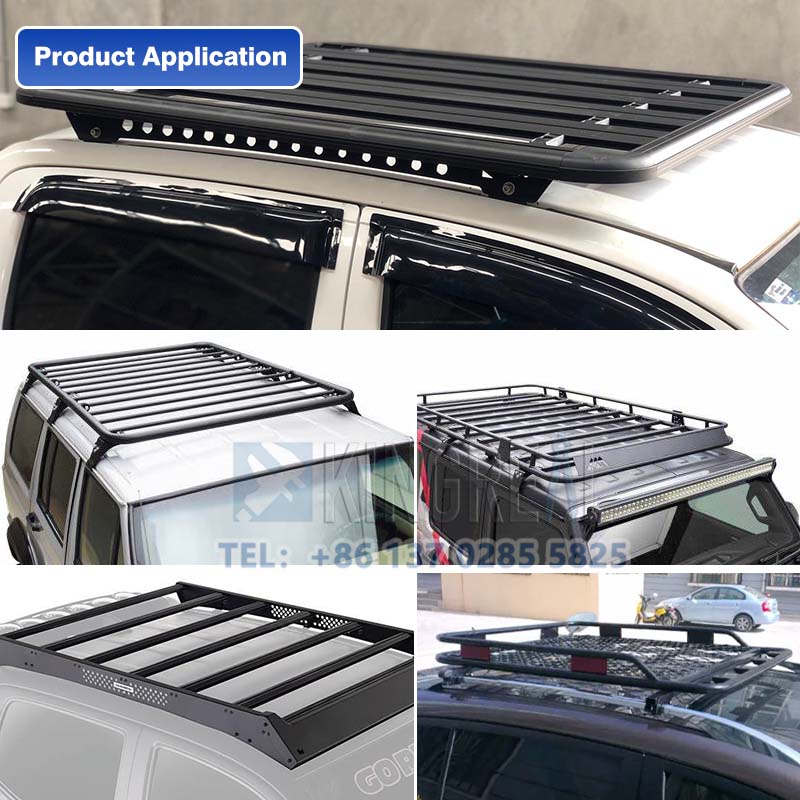
Почему стоит выбрать KRMOLD?
——
1. Комплексное обслуживание на всех этапах процесса.
Мы предоставляем полный спектр услуг, начиная от интеграции требований, проектирования и изготовления пресс-форм до доставки и послепродажного обслуживания.
Техническая команда активно участвует в этапе проектирования продукции заказчика, оптимизируя структуру пресс-формы и разрабатывая чертежи пресс-формы с помощью программного обеспечения для анализа потока расплава (например, Autodesk Moldflow, UGNX). Оснащенная импортными станками с ЧПУ, проволочно-резательным станком Shadick, оборудованием для зеркальной обработки и другим прецизионным обрабатывающим оборудованием, команда обеспечивает точность ±0,02 мм;
У нас имеется крупный интеллектуальный цех для проведения вторичной обработки, такой как шелкография, сварка, покраска и т.д. Мы строго соблюдаем систему качества ISO13485 и IATF16949; при этом мы предоставляем бесплатную доставку, регулярное техническое обслуживание пресс-форм и гарантийное обслуживание сроком на один год.
2. Полная система контроля качества.
В нашем цехе имеется полный цикл производства, использующий пятиосевые обрабатывающие центры Makino, литьевые машины Haitian и другое известное отечественное и зарубежное оборудование, что позволяет избежать задержек на этапе отгрузки. С помощью координатно-измерительной машины (CMM) и трехмерного контрольно-измерительного прибора осуществляется полный контроль ключевых размеров, а также применяется цикл управления качеством PDCA. Кроме того, мы предоставляем полный отчет о контроле качества литьевых форм.
3. Точный контроль сроков поставки для обеспечения соблюдения графика проекта.
Благодаря цифровому управлению, мониторингу хода производства с самого начала выполнения заказа, отслеживанию данных по различным заказам и срокам поставки, при возникновении факторов, которые могут привести к задержке, незамедлительно принимаются меры по ускорению производственного графика, чтобы гарантировать, что заказчик завершит изготовление пресс-форм для литья пластмасс в установленные сроки.
Укажите тип пластика (например, ПП, АБС) и требования к последующей обработке (например, напыление, шелкография), а также предоставьте чертежи пластиковой детали в формате 2D или 3D. При этом укажите объем производства, требования к внешнему виду, стандарты допусков и т. д.
Как правило, наши инженеры начинают готовить смету сразу после того, как заказчик предоставит полные требования к производству. Обычно это занимает около 1-3 дней.
Срок выполнения для обычных литьевых форм обычно составляет 30-60 дней, и может быть больше для сложных форм. Например, типичный срок выполнения для жидких силиконовых форм составляет около 60 дней, включая проектирование, изготовление, тестирование формы и т. д.
Высокоточная технология обработки: для оптимизации процесса проектирования используется высокоточное оборудование, такое как обрабатывающие центры с ЧПУ (ЧПУ) и электроэрозионная обработка (ЭЭО) в сочетании с программным обеспечением САПР/КАМ. Контроль качества: проверка основных размеров формы с помощью координатно-измерительной машины (КИМ) и проверка нескольких партий образцов на этапе пробного формования. Выбор материала: Для продления срока службы гаек плашек используйте штампованную сталь с высокой износостойкостью (например, H13, S136) и обработкой поверхности (например, азотированием, хромированием).
После каждых 50 000 форм проверяйте направляющую стойку, выталкивающий штифт и другие изнашиваемые детали, а также очищайте поверхность формы от остатков пластика и ржавчины. Используйте высокотемпературную смазку для скользящих деталей (например, наклонной крышки, слайдера), чтобы уменьшить потери на трение. Убедитесь, что водяной контур гладкий, а разница температур составляет ≤5℃, чтобы избежать растрескивания формы из-за термического напряжения.
Стоимость материалов для пресс-формы составляет около 30-40% (например, цена 1 тонны стали P20 составляет около 20 000 юаней), затраты на обработку составляют более 50% (почасовая ставка труда на станках с ЧПУ составляет около 80-150 юаней/час). При мелкосерийном производстве можно выбрать алюминиевую пресс-форму или упростить конструкцию конструкции; для более чем 100 000 штук рекомендуется использовать твердосплавные вставки для увеличения срока службы!
Изделия для литья под давлением должны полностью соответствовать требованиям к конструкции (таким как размер, внешний вид) и могут быть непрерывными и стабильными в производстве. Маркировка пресс-формы, отчеты об инспекциях (такие как испытание твердости материала) и инженерные чертежи должны быть полными.
Сталь для пресс-форм (например, S136H, НАК80 и другие импортные материалы стоят дороже) и тип зародыша пресс-формы (пресс-форма из алюминия имеет низкую краткосрочную стоимость, но и короткий срок службы) напрямую влияют на стоимость; использование технологии проектирования САПР/КАЕ/КАМ, системы горячеканальных каналов и т. д. увеличит первоначальные инвестиции, но может повысить долгосрочные преимущества (например, уменьшение количества литников, увеличение производственной мощности).